
砂处理系统的运用水平,直接决定了铸造车间的型砂质量稳定性与综合生产成本。许多铸造厂配备了先进的混砂、冷却、输送设备,但产出的型砂性能依然波动剧烈,甚至出现“好设备造不出好砂”的尴尬局面。究其原因,往往不在于设备本身,而在于运用方式与工艺场景脱节。
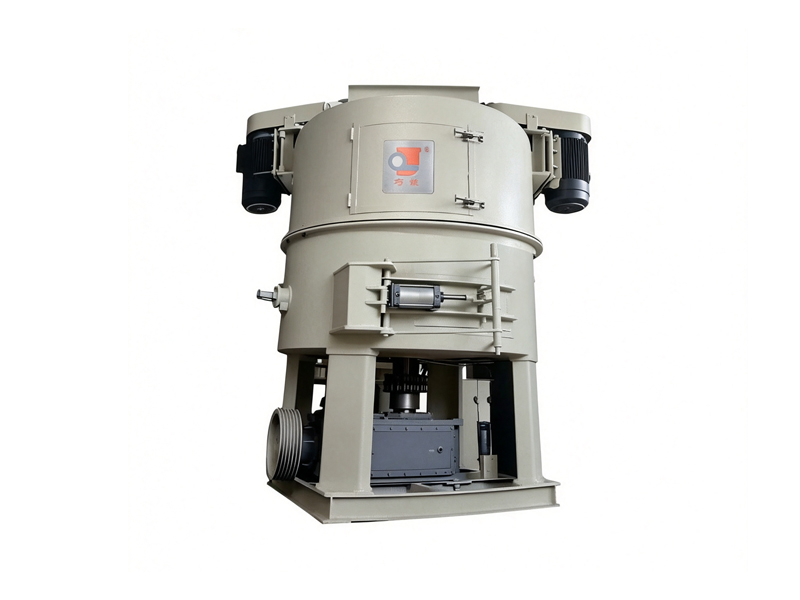
一、砂处理设备是干什么的
砂处理设备就是铸造车间里用来处理旧砂的一套设备系统。它的任务是:把浇注后散落下来的旧砂收回来,经过破碎、筛分、冷却、除尘、配比,再重新混制成可以造型的合格型砂。简单说,就是让砂子可以反复使用,既省钱又环保。
一套完整的砂处理流程通常包括:落砂→磁选→破碎→筛分→冷却→储存→混砂→送砂。每个环节都有对应的设备,比如振动输送机、破碎机、振动筛、沸腾冷却床、混砂机、气力输送装置等。
二、设备运用的核心要点
用好砂处理设备,关键不是会按按钮,而是要把下面这几件事管好:
1. 砂温控制
浇注完的旧砂温度很高,如果冷却不到位就进混砂机,混出来的型砂水分蒸发快,造出来的砂型容易起皮、掉砂,铸件也容易出现气孔。实际运用中,要保证进入混砂机的砂温不超过45℃。夏天天气热,冷却效果差,可以适当降低生产节奏,或者给冷却床加大冷却水量,不能硬撑。
2. 水分控制
型砂的水分直接影响成型效果。水分少了砂子不粘,造出的型松软;水分多了又容易粘模、起皮。运用时不能光看仪器,有经验的操作工会用手抓一把砂,捏紧后看砂团的硬度和手掌印,凭手感判断干湿是否合适,再结合仪器数据进行微调。
3. 除尘配合
砂处理过程中扬尘很大,除尘设备必须和主机联动运行。正确的做法是:先开除尘,再开主机,停机时先停主机,过几分钟再停除尘。这样能保证先把管道里的余尘吸干净,防止粉尘堆积。除尘器的灰斗要定期清理,不能等堵死了再处理。
4. 新砂补充
旧砂反复用,里面的有效成分会逐渐损失,所以要定期补充新砂。补加新砂时不要整袋往混砂机里倒,一般在旧砂输送皮带上慢慢均匀撒开,让新旧砂先自然混合一下,再进入混砂机,这样混出来更均匀。
三、日常操作注意事项
开机前: 检查各设备润滑点是否缺油,输送皮带有没有跑偏,筛网有没有破损,冷却水路是否通畅。空转试机听一下有没有异响。
运行中: 随时注意电流表的指针波动。电流突然升高,说明机内负荷大了,可能是砂子太湿或太黏;电流突然下降,可能是皮带断了或者叶片掉了,要马上停机检查。还要经常看振动筛上的砂流是否均匀,有没有大块杂物。
停机后: 混砂机停机前必须把机内的余料卸干净,不然下次开机时砂子硬化板结,会烧电机。输送皮带停机后要把表面的浮砂清理掉,防止皮带打滑。
四、常见运用误区
误区一:设备开得越快越好
很多人觉得砂处理产量越大越厉害,于是拼命提高给料速度。但实际上每一种设备都有佳处理量,超过额定产量时冷却效果跟不上,筛分也不彻底,出来的砂子质量反而下降。正确的做法是按额定产量稳定运行,宁可多开一会儿,也不要超负荷抢产量。
误区二:除尘风量越大越好
有人认为除尘风量开得大,车间就干净。其实风量过大反而会把砂子里有用的细粉(活性粘土)抽走,导致型砂强度不够,造成铸件报废。除尘风量要根据实际砂流量来调整,够用就行,不是越大越好。
误区三:只要设备转着就没问题
很多车间只管设备在转,不管跑冒滴漏和异响振动。等到设备彻底趴窝才叫维修,这时候往往已经造成了大量废品。正确的做法是每天听声音、看振动、查漏油,小毛病早处理,才能避免大故障。
五、操作工的“三勤”习惯
用好砂处理设备,操作工要做到:
勤看: 看砂子的颜色和干湿,看电流表摆动,看各连接处有没有漏料。
勤摸: 摸一下出砂温度烫不烫手,摸一下设备外壳振动是否平稳。
勤调: 根据砂子的实际情况,小幅度调整加水量、新砂补加量和除尘风门,不要一次性调太多。
六、设备运用与铸件质量的关系
很多人只把砂处理当作辅助工序,实际上80%的铸件废品跟砂处理有关。砂子没冷却透,铸件出气孔;砂子水分不对,铸件粘砂或砂眼;除尘把细粉抽光了,铸件表面粗糙。所以,用好砂处理设备,就是对铸件质量直接的保障。
结语
砂处理设备的运用,归根结底就是四句话:温度要降下来,水分要稳得住,除尘要匹配好,新砂要补得匀。 设备再先进,如果操作不当也是白搭。一线的操作工了解设备的脾气和设备变化,要相信他们的经验判断,再配合仪器的数据参考,砂处理系统才能真正发挥出该有的作用。


