
简单来说,粘土砂造型线是一套将散落的型砂转化为承载金属液的空腔砂型,并源源不断输送给浇注工序的自动化系统。它是目前铸造行业应用广泛、技术成熟的造型生产方式,全球超过百分之七十的铸件(尤其是黑色金属铸件)都是通过粘土砂造型线生产出来的。
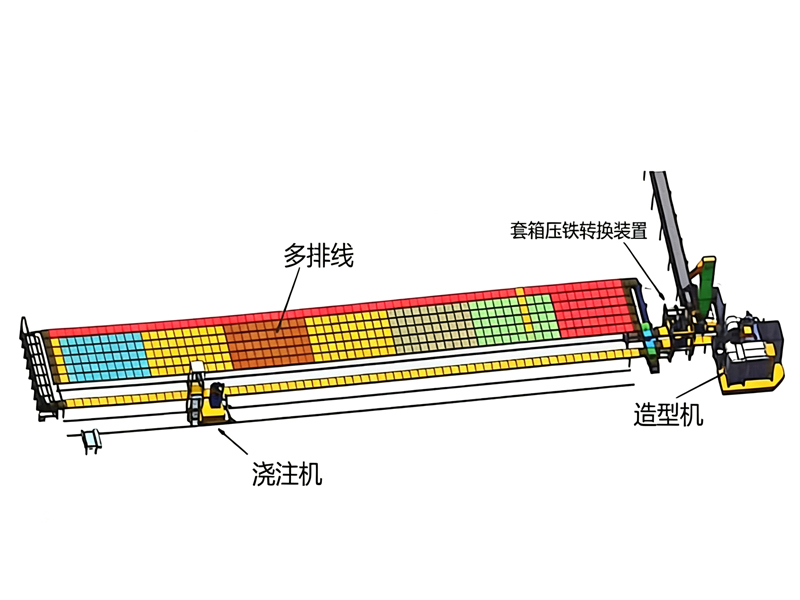
一、粘土砂造型线的核心构成
一条完整的粘土砂造型线并非单台设备,而是由多个功能单元有机组合而成的系统,通常包括以下六大组成部分。
造型主机是整条线的核心设备,负责将型砂填充到模板上并通过压实或射压方式形成紧实的砂型。常见的造型主机有水平分型脱箱造型机、垂直分型无箱射压造型机以及静压造型机等。不同机型决定了整条线的生产效率和铸件精度等级。
砂处理系统是为造型线提供合格型砂的后勤保障,包括混砂机、冷却装置、水分调节装置、除尘系统等。它负责将回用的旧砂补充新砂和辅料后重新混制,使其恢复造型所需的强度、透气性和流动性。
输送系统负责将造好的砂型从造型机依次运送至浇注段、冷却段和落砂段。通常采用同步夹持输送链或辊道输送方式,要求定位精确、运行平稳,确保砂型在运输途中不发生破损或错位。
浇注设备在砂型输送至浇注工位后,将熔炼好的金属液通过浇口杯注入型腔。现代化造型线普遍配备自动浇注机,实现铁水流量和浇注速度的精确控制。
落砂系统在铸件冷却至适当温度后,通过振动落砂机将砂型振碎,使铸件与旧砂分离。分离后的铸件进入下一道清理工序,旧砂则返回砂处理系统再生。
电控系统是整个生产线的神经中枢,通常基于PLC和工业触摸屏,协调各设备的动作时序,监测运行参数,存储产品配方,并实现故障报警和联锁保护。
二、粘土砂造型线的基本工艺流程
粘土砂造型线的运行遵循一套严密且连续的工作循环,以下以典型的水平分型脱箱造型线为例,说明其流程。
首先是模板安装与型砂填充,操作人员或自动换模装置将对应铸件型号的上、下模板分别安装在造型机的上下压实板上。混制好的型砂通过给料机构定量填入模板与砂框之间的空隙。
其次是紧实与起模,造型机通过高压压实或射砂压实方式对型砂施加压力,使其达到工艺要求的紧实度。紧实完成后,起模机构将模板从砂型中平稳拔出,形成带有型腔轮廓的上半型和下半型。
然后是下芯与合型,如果铸件需要砂芯,由人工或下芯机将砂芯准确放入下半型的型腔中。随后上下半型在合型机构的作用下精确合拢,形成一个完整的砂型。
接下来是推出与浇注,合型后的砂型被推型机构从造型机中推出,进入输送链系统。砂型沿输送链前进至浇注工位,自动浇注机将铁水注入砂型浇口杯,充满型腔。
之后是冷却与落砂,浇注完成后的砂型继续在输送链上自然冷却或强制冷却,待铸件凝固并降温至适当温度后,进入落砂机。落砂机通过强烈振动将砂型振碎,铸件与旧砂分离。铸件被输送至清理工部,旧砂则通过输送带返回砂处理系统进行再生处理,准备下一轮的造型循环。
三、粘土砂造型线的主要类型
根据造型方式和自动化程度的不同,粘土砂造型线可以分为以下几种主流类型。
水平分型脱箱造型线是传统也是应用广的类型。其砂型的分型面为水平方向,上下半型在垂直方向开合。脱箱指的是砂型从造型机推出后即脱离砂箱约束,依靠自身的强度保持形状。这种类型适应性强,可生产从几公斤到上百公斤的各种铸件,换型方便,投资适中,是中小铸造厂常见的配置。
垂直分型无箱射压造型线(简称垂直造型线)采用垂直分型方式,上下半型在水平方向左右合拢。其大特点是造型速度极快,可达每小时一百二十至一百五十型以上,适合大批量生产中小型铸件,如管件、制动盘、阀门等。由于没有砂箱,占地面积小,但砂型尺寸受限制,一般不适合大型铸件。
静压造型线是自动化程度高的类型,采用多触头高压压实技术,砂型紧实度均匀且硬度高,铸件尺寸精度和表面质量在所有粘土砂工艺中为优越。静压线通常配合有箱造型方式,砂箱在环形轨道上循环运行,适合大批量生产汽车缸体、缸盖等铸件。但其投资巨大,一条完整的静压线造价可达数千万元乃至上亿元。
双面模板造型线是一种介于脱箱线和静压线之间的折中方案,上型和下型共用一块双面模板,一次射砂同时造出上下两个半型。其生产效率高于普通水平脱箱线,投资又低于静压线,适合中等批量、中等精度要求的铸件生产。
四、粘土砂造型线的优势
粘土砂造型线之所以在铸造行业占据主导地位,主要得益于以下几方面的优势。
首先是适应性强。粘土砂工艺几乎可以生产各种材质(灰铁、球铁、铸钢、有色合金)和各种尺寸的铸件,从几克的小件到数吨的大件均可覆盖。换型只需更换模板和调整工艺参数,灵活度高。
其次是型砂成本低。粘土砂的主要原材料是硅砂和膨润土,资源丰富且价格低廉。旧砂回收率可达百分之九十以上,新砂补充量小,综合材料成本远低于树脂砂和水玻璃砂。
再次是生产效率高。现代粘土砂造型线的造型速度从每小时几十型到一百五十型以上不等,能够满足大规模批量生产的需求,这是其他铸造工艺难以比拟的。
技术成熟可靠。粘土砂工艺已发展超过百年,设备制造和维护体系完善,操作人员容易上手,备件供应充足,产线运行稳定性高。
五、粘土砂造型线的局限性
当然,粘土砂造型线也存在一些固有的不足,需要在实际应用中充分认识。
型砂性能对含水量和温度敏感是首要问题。粘土砂的性能高度依赖于水分和温度的控制,水分偏高会导致型砂发粘、起模困难甚至铸件气孔缺陷,温度过高则加速水分蒸发和煤粉挥发。因此,必须配备完善的砂处理系统进行在线监控和调节,这增加了设备投资和运行能耗。
其次,粘土砂铸件的表面光洁度和尺寸精度虽然能满足一般工业要求,但与树脂砂、熔模精密铸造等工艺相比仍有差距,不适合生产对表面质量和精度要求极高的铸件。
此外,粘土砂造型线产生的粉尘和废气需要进行有效治理。造型、浇注、落砂各工序均会产生粉尘和烟气,需配置除尘和废气净化系统,这既是环保合规的要求,也增加了运行成本。
结语
粘土砂造型线是以粘土砂为造型介质,通过机械化或自动化手段连续完成造型、合型、浇注、冷却和落砂全过程的铸造生产线。它是现代铸造工业基础、核心的生产组织形式。
理解了粘土砂造型线是什么,就能更好地把握整个铸造生产体系的脉络。对于从事铸造生产、设备管理或工程选型的读者而言,无论未来技术如何发展,粘土砂造型线的原理和构成都是必须掌握的底层知识——因为它承载着铸造行业超过七成的产量,是这个传统而重要的制造业领域真正的基石。


