
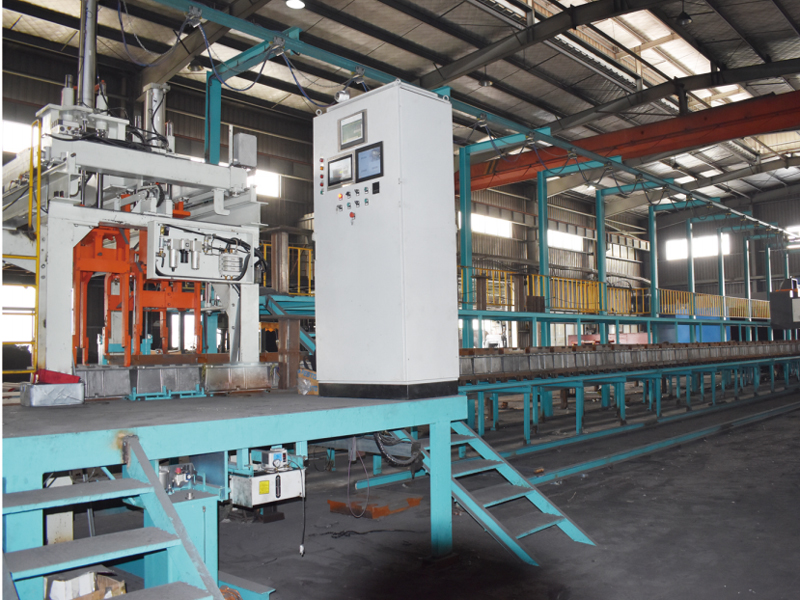
铸造行业正面临着劳动力短缺、环保高压、质量要求提升以及多品种小批量需求等多重挑战。全自动开式造型生产线(无箱射压自动造型线)正是在这样的背景下应运而生。它并非简单的设备替换,而是一套系统性的生产解决方案。那么,这条生产线究竟能解决哪些具体问题?以下从八个维度逐一拆解。
一、 解决“用工难”与人工技能断层问题
这是当前铸造企业紧迫的痛点。老一辈造型工逐渐退休,年轻人不愿意进入高粉尘、高强度的铸造车间,招工难已成为制约产能的瓶颈。
全自动开式生产线的解决方案是:将过去依赖手工经验的造型作业,转化为由PLC控制的自动化流程。操作人员不再需要手持捣固机弯腰作业,只需在控制面板上调用配方、按下启动键,设备就会自动完成射砂、压实、起模、合型到推出的全部动作。一条标准开式线仅需两到三名操作人员,即可完成过去需要十五到二十名熟练造型工才能达到的产量。这不仅解决了人力短缺的问题,更将工人从重体力劳动中解放出来,转为具备设备监控能力的技能型岗位,降低了用工门槛,也提升了岗位的吸引力。
二、 解决铸件尺寸精度低与废品率高的问题
手工造型或简单机械造型受人为因素影响大,砂型紧实度不均匀,合型精度难以保证,常常出现涨箱、错箱、披缝等缺陷,导致加工余量大、废品率高,严重浪费材料和能源。
全自动开式生产线的解决方案体现在三个方面。一,高压射压造型使砂型各部位的紧实度高度均匀,型腔轮廓清晰,尺寸一致性好。第二,精密的合型定位机构确保上下两个半型在合拢时定位误差小于正负零点一毫米,彻底消除手工合型的错箱问题。第三,可量化的工艺参数使每一型的射砂压力、压实比压、起模角度都保持完全一致,消除了批次间的质量波动。实际应用数据显示,从手工线切换到全自动开式线后,铸件废品率普遍能降低百分之五十以上,加工余量可缩减零点五至一毫米,后续的打磨和机加工成本也随之显著下降。
三、 解决多品种小批量生产中的频繁换型难题
如今的铸造市场已从过去的大批量单一品种转向多品种、小批量的柔性生产模式。传统专用生产线换型需要更换模板、调整砂箱和夹具,耗时长达数小时甚至半天,占用大量有效生产时间。
全自动开式生产线的解决方案基于其无箱设计。由于取消了砂箱,换型时只需将上下模板更换为新产品的模板,然后在控制系统中调出对应的工艺参数配方即可。熟练的操作人员完成整套换型操作通常只需要十到十五分钟。这意味着一条开式线可以在一班八小时内轻松切换三到五个品种,企业无需为每种规格的铸件都配置一条专用生产线,大幅降低了设备投资总额,也显著提高了设备利用率。
四、 解决砂处理不均衡与型砂浪费问题
传统造型工艺中,型砂的配制和使用往往依靠经验估算,容易出现砂子配比不准确、混砂时间不足或过度、旧砂回用率低等问题,既浪费了优质新砂,也增加了固废处理成本。
全自动开式生产线集成了在线式砂处理控制系统,能够实时监测型砂的温度、水分、强度、透气性等关键指标,并根据造型主机的实际耗砂量自动调整混砂机的输出。生产线采用回用砂为主、新砂为辅的配比模式,旧砂回收率可达百分之九十五左右。由于开式线无砂箱,型砂只用于直接造型,不存在砂箱边缘的无效用砂,每生产一吨合格铸件的耗砂量比有箱线节约百分之三十以上,显著降低了原材料成本。
五、 解决车间空间不足与产线布局混乱问题
许多老牌铸造企业面临厂房空间有限但需要扩产的尴尬处境,传统有箱线需要庞大的砂箱循环区、翻箱机、分箱机等配套设备,产线长度动辄上百米,布局受限。
全自动开式生产线的紧凑化设计很好地回应了这一难题。一条完整的开式线——从造型主机到浇注段、冷却段、落砂段——总长度一般在三十至五十米,宽度不超过八米,占地仅两百至四百平方米。这种紧凑布局使企业可以在原有厂房内直接新增产线而无需扩建厂房,或者将原有手工造型场地整合改造后腾出更多空间用于仓储或深加工。对于新建工厂而言,开式线的紧凑性也意味着节省了土建投资和土地占用成本。
六、 解决浇注环节安全隐患与质量控制难题
手工浇注需要操作人员近距离搬运和倾转铁水包,高温液态金属存在烫伤和喷溅的安全风险。同时,人工浇注的流量和速度难以精确控制,容易出现浇不足、冷隔、飞溅等铸造缺陷。
全自动开式生产线通常配备自动浇注机,它能够根据设定好的浇注曲线,精确控制铁水的倾倒流量和速度,并与造型线的行进节奏同步联动。浇注机的随流孕育装置可以在浇注过程中自动添加孕育剂,进一步优化铸件组织。操作人员只需在安全距离外监控屏幕,彻底远离了高温危险区域。浇注参数的数字化记录也为质量追溯和工艺改进提供了可靠依据,一旦出现浇注缺陷,可以准确回溯当时的浇注温度和速度,快速排查原因。
七、 解决环保达标与车间环境恶劣问题
铸造车间历来被认为是“苦脏累”的代名词,粉尘弥漫、烟气刺鼻是常态。在环保督察日趋严格和清洁生产要求不断提高的压力下,很多传统铸造车间面临着关停或整改的风险。
全自动开式生产线在环保方面的贡献是全方位的。造型和落砂工位配备了大风量密闭式除尘罩,将扬尘点完全包覆,粉尘捕集率达到百分之九十九以上。浇注段设有侧吸或顶吸烟气净化装置,配合高效的布袋除尘器和活性炭吸附装置,确保排放气体符合国家排放标准。整个生产线采用封闭或半封闭隔离,车间内可见度大幅提高,地面不再积砂积尘。环保改善不仅是合规的需要,更直接提升了员工的工作满意度和稳定性,使铸造车间不再是人才流失的“重灾区”。
八、 解决生产数据缺失与管理粗放问题
许多中小铸造厂的生产管理仍然依赖纸质工票和人工统计,产量、合格率、设备利用率等关键数据滞后且不准确,管理者无法及时掌握产线状态,更谈不上精细化运营。
全自动开式生产线通过工业以太网和上位机管理系统,将造型主机、浇注机、砂处理系统、输送线的数据全部纳入统一监控平台。管理者在中控室即可实时查看当前产量、设备运行状态、报警信息、生产效率等关键指标。系统自动生成日报、周报和月报,产能统计不再需要人工汇总。部分先进配置还支持远程诊断功能,设备供应商可以远程接入系统进行故障预判和维护指导,将非计划停机时间降到低。这种数据化管理使企业的生产经营从粗放式向精细化迈出了实质性的一步。
结语
全自动开式生产线解决的远不止是“造型”这一个工序的问题,它通过自动化替代人工、精密控制保障质量、快速换型适应市场、紧凑布局节约空间、自动浇注确保安全、全面除尘改善环境、数字管理提升效率,对铸造车间从生产到管理的全链条痛点给出了系统性回应。
当然,需要客观指出的是,全自动开式线并不是放之四海而皆准的全能方案。它更适合重量在五十公斤以下、形状相对规整、年产量在三千至两万吨区间的中小铸件。对于大型铸件、超复杂铸件或极端大批量生产场景,重型静压线或专用有箱线仍然是更合适的选择。但就绝大多数中小铸造企业的实际需求而言,全自动开式生产线确实提供了一条投资适中、见效快、柔性高的现代化转型路径,是一套真正能够“解决问题”的务实方案。


