
在铸造、建材、矿山及机制砂生产线上,砂处理设备(主要包括振动筛、洗砂机、烘干机、输送带及除尘系统)往往处于高负荷、高粉尘的恶劣工况下连续运转。这些设备的日常保养不是简单的擦拭外观,而是关乎产线寿命、成品质量和生产成本的核心管理工作。有效的日常保养能让设备故障率降低百分之七十以上,同时显著节约电能和耗材。
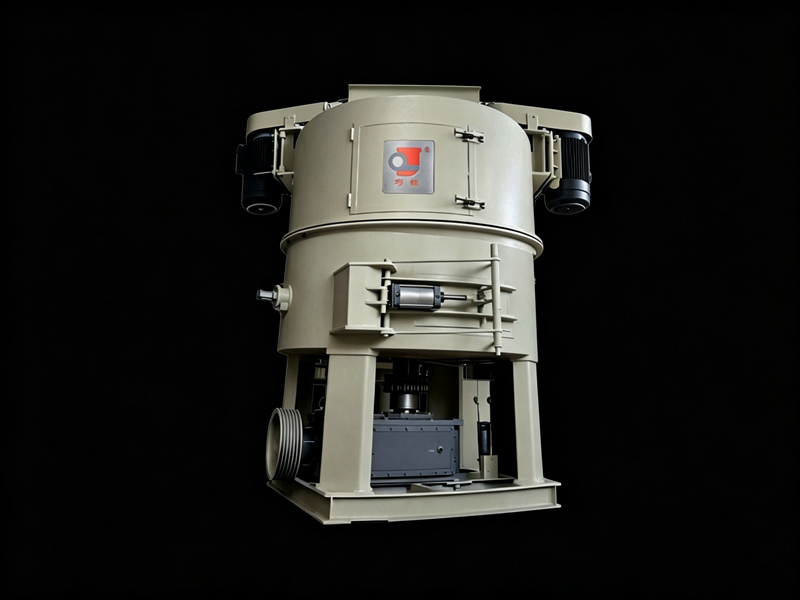
以下是根据设备运行时间线梳理的日常保养要点,供操作与维护人员参考执行。
开机前检查:把问题消灭在萌芽状态
每日开始生产前,操作人员应在设备启动前进行十五分钟的预检,这是成本低的保养环节。首先检查所有紧固螺栓,特别是振动筛的筛箱连接螺栓和振动电机的地脚螺栓,经过前一天的振动冲击,这些螺栓极易松动,若不及时紧固可能导致筛箱开裂或电机烧毁。其次检查各润滑点的油位和油质,包括振动电机的轴承润滑脂、减速机的齿轮油以及皮带托辊的轴承座,油位不足时及时补充,油质发黑或乳化时需立即更换,切勿勉强使用。再次检查筛网和衬板的磨损情况,观察筛面是否有破损或堵孔,如果筛网出现局部磨损或破损,应标记位置并在停机时安排修补或更换,避免物料跑粗影响下一道工序。后面进行空载试运行,点动启动按钮让设备空转三十秒,仔细倾听有无异响,观察振动轨迹是否平稳,确认一切正常后才能开始投料生产。
运行中的监控:动态调整保证工况稳定
设备运转过程中,操作人员不能离开岗位,需要定时巡检并做好记录。重点观察给料是否均匀连续,给料量过大会造成筛面物料堆积过厚,筛分效率急剧下降,同时增加筛网负荷加速破损;给料量过小则浪费产能。应根据振动筛振幅和物料运动状态及时调整给料闸板开度。同时注意电机温升情况,用手背触摸电机外壳,若感觉烫手无法停留,说明温度已超过七十摄氏度,应立即停机检查散热条件和电流是否过载。此外要时刻留意筛上物料的运动轨迹,正常的直线振动应该让物料呈跳跃式前进,如果发现物料不走料或跑偏,可能是振动电机激振力不一致或筛面倾斜角度异常,需要及时调整。还要关注脱水或脱泥效果,如果产品水分突然增高或含泥量超标,往往意味着筛网堵塞或喷水装置压力不足,应及时清理和调节。
停机后的清理:不让残留物料腐蚀设备
每班生产结束后,必须进行彻底清理,这直接关系到设备的使用寿命。首先排空筛面和输送带上的所有余料,让设备空转三到五分钟,利用振动将筛网上的湿粘物料振落,残余物料在长时间停机后会结块硬化,不仅腐蚀筛网,还会在下次启动时造成偏重不平衡。然后打开观察口或冲洗管道,对筛网表面进行高压水冲洗或压缩空气吹扫,特别是对于湿法砂处理线,筛网上的泥浆残留是堵孔的主要原因,必须清理到筛孔通透可见。清理完成后,对所有润滑点补充一次润滑脂,同时检查各密封条的完好性,如果密封条老化破损,要及时更换,否则粉尘外泄会加速轴承磨损并污染车间环境。
周期性保养项目:按日周月分级执行
日常保养需要结合固定的周期进行分级管理,才能形成完整的维护体系。每日保养即上述开机、运行、停机的全流程检查。每周保养需要增加对三角带张紧度的检查,用拇指按压皮带中部,下沉量应控制在一至两厘米之间,过松打滑影响转速,过紧损伤轴承。同时清理电机风扇罩上的积尘,保证散热风道畅通,这一点在夏季高温季节尤为重要。每月保养则需要更换一次润滑油,检查筛箱侧板和支撑梁的焊缝是否有裂纹,对于使用聚氨酯筛网的设备,要检查筛网是否出现鼓包或老化变硬现象。每季度或每半年进行一次全面大修,包括更换磨损严重的筛网、校正振动电机偏心块角度、检测筛箱的动态固有频率,确保设备性能恢复至接近出厂状态。
常见误区与特别提醒
在日常保养中有几个容易被忽视的细节值得特别指出。一,切忌仅凭经验用铁锤敲击筛网来清理堵孔,这种做法会严重破坏筛网的张紧结构,缩短筛网寿命,应当使用高压水枪或专用橡胶锤。第二,添加润滑油时不是越多越好,过量添加会导致轴承内部散热不良,温度反而升高,一般填充至轴承腔容积的三分之一到二分之一为适宜。第三,振动电机的紧固螺栓必须使用扭力扳手按照对角线顺序分次拧紧,随意紧固会导致电机底座受力不均,运行中极易断裂。第四,对于机制砂产线中的洗砂机,螺旋叶片或斗轮的磨损要重点检查,一旦发现叶片厚度磨损超过原始厚度的三分之一,应立即更换,否则会严重影响洗砂回收率。
总而言之,砂处理设备的日常保养是一项细致且必须持之以恒的工作。它的核心逻辑可以概括为十六个字:事前预检、事中监控、事后清排、定期换油。只有将保养责任明确到人,建立可追溯的点检记录表,并根据本地气候和物料特性灵活调整保养频率,砂处理设备才能长期保持高效稳定的运行状态,为后续的铸造或建筑施工提供可靠的优质砂源。


